


A ライトキール製造機は、天井、間仕切りシステム、壁フレーム、その他の軽量建築用途に使用される軽量スチールキールを製造するために設計されたロール成形機です。この機械は、コイルから亜鉛メッキ鋼板またはその他の適切な金属ストリップを取り出し、必要なキール プロファイルに連続的に成形します。
個別の切断や曲げ操作を必要とする従来の製造方法とは異なり、ロール成形システムは成形プロセスを連続的に実行します。スチールストリップは特別に設計された一連のローラーを通過し、各ステーションで平らなストリップが最終的なキール形状に徐々に変化します。
軽量鋼キールは、軽量で寸法が安定しており、取り付けが簡単で、現代の内装構造に適しているため、一般的に使用されます。適切に設計されたライトゲージスチールキールマシンメーカーが一貫した寸法と安定した品質でこれらのプロファイルを大量に生産できるように支援します。
ライトキールとは何ですか?
ライトキールは、軽量の天井や間仕切りシステムの支持または構造コンポーネントとして使用される薄ゲージ鋼フレーム プロファイルです。{0}用途に応じて、プロファイルにはさまざまな形状、幅、高さ、補強機能を持たせることができます。
一般的な製品には、天井チャンネル、メイン チャンネル、胴縁チャンネル、壁の間柱、トラック、およびその他の関連する軽量鋼プロファイルが含まれます。
鋼は通常コイル状で供給され、必要な断面形状に連続的に成形されます。-
ライトキール製造機はどのように機能しますか?
の作業プロセスライトキール製造機通常、スチールコイルをアンコイラーにロードすることから始まります。次に、ストリップは成形セクションに案内されます。
成形ローラーは平坦なストリップを多段階で徐々に曲げます。各ローラーステーションは少量の変形を実行し、機械が材料に過度のストレスを与えることなく最終的なプロファイルを達成できるようにします。
プロファイルが完全に形成された後、切断システムは連続セクションを所定の長さに切断します。
一般的な生産順序は次のとおりです。
スチールコイル → 巻き戻し → 矯正 → ガイド → ロール成形 → 打ち抜き → 切断 → 完成キール
すべての機械にパンチングが必要なわけではなく、正確な順序は製品の設計によって異なります。
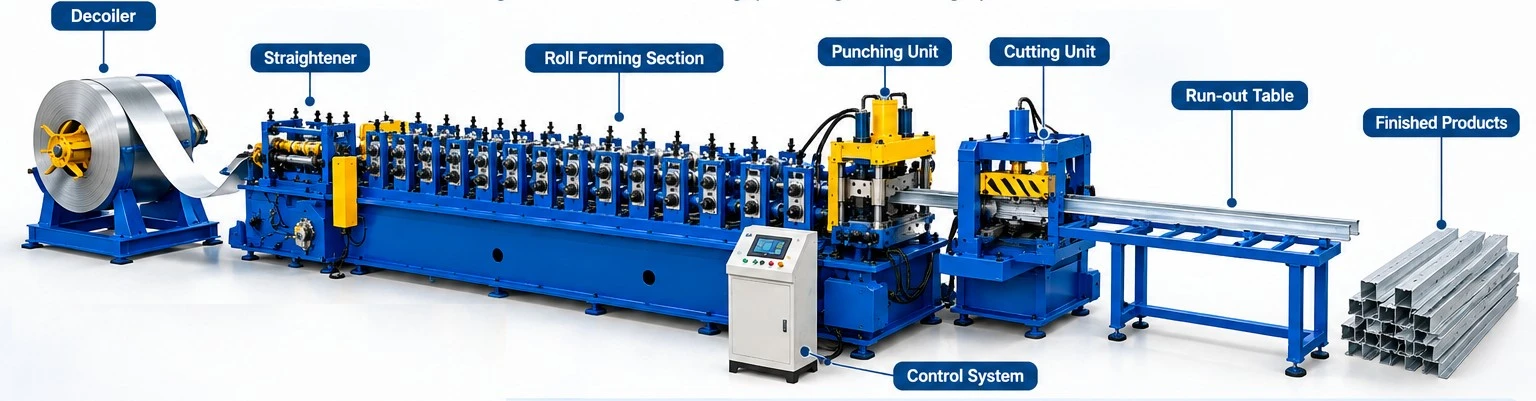
ライトキール生産ラインの主要コンポーネント
完全なスチールキール生産ラインいくつかの調整されたセクションで構成されます。構成は、キールのプロファイル、材料の厚さ、コイルの幅、生産速度、および必要な自動化レベルによって異なります。
|
機械セクション |
主な機能 |
|
アンコイラー/アンコイラー |
スチールコイルを保持し、巻き戻します。 |
|
矯正ユニット |
成形前にストリップの形状を修正します |
|
給餌システム |
材料を成形セクションに送り込みます |
|
ガイドシステム |
ストリップの位置合わせを維持 |
|
パンチングユニット |
必要に応じて穴またはスロットを作成します |
|
ロール成形機 |
鋼をキールのプロファイルに成形します |
|
カッティングシステム |
形成されたキールを所定の長さに切断します |
|
ランアウト表- |
完成品をサポートします |
|
PLC制御システム |
生産プロセスを制御します |
スチールキール製造用アンコイラー
アンコイラーは生産ラインの最初の主要セクションです。スチールコイルを保持し、制御された速度でストリップを解放します。
軽量キールの製造では、重い構造プロファイルに使用されるコイルと比較して、コイルは通常比較的狭くて薄いです。それでも、ストリップ張力の変動が成形プロセスに影響を与える可能性があるため、アンコイラーは安定した供給を提供する必要があります。
生産要件に応じて、機械は手動または油圧拡張システムを使用できます。自動コイル装填は、より高度な生産ラインにも組み込むことができます。
ロールフォーミングセクション
ロール成形セクションは機械の心臓部です。連続して配置された複数の成形ステーションで構成されます。
最初のステーションでは、平鋼ストリップの曲げを開始します。後続のステーションでは、目的のキール断面が達成されるまで、プロファイル形状が徐々に増加します。-。
成形ロールは正確に製造され、位置合わせされている必要があります。ロールの設計や位置合わせが正しくないと、プロファイルの変形、ねじれ、寸法の変化、または表面の跡が発生する可能性があります。
このため、ロール設計は、必要なキールのプロファイルと材質に合わせて特別に開発する必要があります。
パンチングシステム
一部のライトキール プロファイルでは、取り付け、接続、または調整のために穴またはスロットが必要です。これらの穴は、ロール成形プロセス中に自動的に作成できます。
パンチングユニットは、製品設計や生産要件に応じて、成形ラインの前または中に設置できます。
たとえば、パーティションスタッドには、その長さに沿って繰り返し穴が必要な場合があります。自動パンチングシステムは、鋼帯がラインを通過する間に、所定の間隔でこれらの開口部を生成できます。
正確な穴間隔を維持するには、パンチ位置を材料の動きと同期させる必要があります。
カッティングシステム
形成後、連続キール プロファイルは個々の部品に切断されます。切断システムは、さまざまな仕上がりの長さに合わせて構成できます。
たとえば、メーカーは次のような長さのキールを製造する場合があります。
- 2,000mm
- 2,400mm
- 2,700mm
- 3,000mm
- 4,000mm
その他のカスタマイズされた長さ
実際の切断範囲は、機械の構成と顧客の要件によって異なります。

一般的な材料の厚さ
軽量キールは通常、比較的薄い鋼帯から製造されます。製品と用途に応じて、機械はおよその目的で設計される場合があります。0.4~1.2mm材料。
一部のマシンは、次のような狭い範囲をカバーできます。0.5~0.8mm一方、-耐久性の高いプロファイル システムは、接近する物質に対応できる可能性があります。1.5mm.
|
応用 |
おおよその厚さ |
|
明るい天井プロファイル |
0.4~0.8mm |
|
標準的なライトキール |
0.5~1.0mm |
|
より重いフレームプロファイル |
0.8~1.2mm |
|
特別なプロファイル |
1.5mm程度まで |
実際の厚さの能力は、プロファイル、鋼種、降伏強度、および機械設計に従って決定する必要があります。
一般的なストリップ幅
必要な入力ストリップ幅は、最終的なキール プロファイルによって異なります。{0}プロファイルが異なれば必要な展開幅も異なるため、仕上がり幅のみに基づいて機械を選択することはできません。
たとえば、狭い天井チャネルを製造する機械では、約50~100mm、一方、より大きな壁フレームのプロファイルでは、大幅に幅の広いストリップが必要になる場合があります。
したがって、製造業者はロール成形システムを設計する前に、プロファイルの展開幅を計算する必要があります。
一般的な生産速度
生産速度は、プロファイルの複雑さ、材料の厚さ、パンチング要件、切断長さ、自動化によって決まります。
典型的な軽量キールロール成形機は、約20~60m/分一方、特殊な高速システムは、適切な条件下では高速で動作できます。-
パンチングおよび切断操作は、有効生産率に影響を与える可能性があります。したがって、機械の最大成形速度は、パンチングおよび切断サイクルと切り離して考慮する必要はありません。
軽量キール用亜鉛メッキ鋼板
亜鉛めっき鋼は、亜鉛コーティングが下地の鋼を腐食から保護するため、軽量キールの製造に一般的に使用されます。
このコーティングにより、湿気や酸化に対する長期的な耐性が必要な屋内建築環境に適した完成プロファイルを作成することもできます。{0}
ただし、亜鉛メッキ鋼板のロール成形には慎重な制御が必要です。過剰な圧力、不適切なロールクリアランス、または工具の損傷により、亜鉛コーティングに跡が付く可能性があります。
したがって、適切なロール位置を維持することは、寸法品質と表面外観の両方にとって重要です。
ロール設計の重要性
ロールツーリングは、キールの最終形状と寸法精度を決定します。各ロール ステーションでは、制御された量の変形を導入する必要があります。
1 つのステーションで過剰な成形が行われると、材料に過度の応力がかかる可能性があります。成形順序の設計が適切でないと、プロファイルにねじれ、曲がり、または不均一なフランジが発生する可能性があります。
適切に設計されたロール成形システムにより、複数のステーションに変形が分散されます。{0}
ロールの材質と表面仕上げも、特にプレコート鋼や亜鉛メッキ鋼を加工する場合には重要です。{0}}
素材の調整の重要性
生産ライン全体にわたって、正確なストリップの位置合わせが不可欠です。材料が斜めに成形ロールに入ると、完成したキールがねじれたり、横に動いたりする可能性があります。
サイド ガイドは、成形ステーションに入る前にストリップの正しい位置を維持するのに役立ちます。
試運転中および操作中、オペレータはストリップが中央に位置していること、およびロールが適切に位置合わせされていることを確認する必要があります。
PLCと自動制御
モダンなライトゲージスチールキールマシン通常、生産プロセスを調整するために PLC- ベースの制御システムを使用します。
通常、オペレータは次のようなパラメータを入力できます。
- 製品長さ
- 生産量
- パンチング距離
- 回線速度
- カット設定
- 製品の選択
PLC はセンサーとエンコーダーから信号を受信し、送り、パンチング、成形、切断の操作を調整します。
HMI タッチスクリーンは、機械のステータス、生産数量、アラーム、および動作パラメータに関する情報を提供できます。
自動長さ制御
建設プロジェクトでは標準化された寸法のキールが必要になることが多いため、正確な長さの制御が特に重要です。
エンコーダは鋼帯の動きを測定し、その位置を制御システムに伝達します。プログラムされた長さに達すると、切断システムが作動します。
一貫した測定と同期により、長さの変動を最小限に抑え、材料の無駄を削減できます。

軽量キール製造機の利点
A ライトキール製造機手作業でのプロファイル作成に比べて、いくつかの利点があります。
継続生産:この機械は鋼帯を連続的に最終プロファイルに成形できます。
一貫した寸法:適切に設計されたロールツーリングにより、再現可能なプロファイル寸法が得られます。
高い生産性:自動化された成形と切断により、メーカーは効率的に大量生産できるようになります。
労働力の削減:オペレーターは、個々のプロファイルを手動で曲げたり切断したりする必要はありません。
柔軟な長さ:自動切断により、さまざまな仕上がりの長さをプログラムできます。
統合されたパンチング:必要な穴やスロットを生産プロセスに組み込むことができます。
材料の効率的な使用:正確な成形と切断により、無駄な廃棄物を削減できます。
一般的なライトキールプロファイル
建設システムが異なれば、必要なキールのプロファイルも異なります。ロール成形機は、必要な断面形状に合わせて設計できます。-。
一般的なカテゴリは次のとおりです。
|
プロファイルの種類 |
一般的な使用方法 |
|
天井チャンネル |
吊り天井システム |
|
メインチャンネル |
天井枠 |
|
胴縁チャンネル |
天井と壁のサポート |
|
スタッド |
パーティションと壁フレーム |
|
追跡 |
スタッド間の接続 |
|
U-チャンネル |
アプリケーションのフレーミングとサポート |
|
カスタマイズされたプロファイル |
特殊施工システム |
工作機械は、正確なプロファイル図面に従ってカスタマイズする必要があります。
生産時の品質管理
品質管理は生産プロセス全体で実施する必要があります。完成したキールは、プロファイル寸法、真直度、長さ、穴の位置、表面状態、および切断品質をチェックする必要があります。
重要な検査ポイントは次のとおりです。
|
品質チェック |
目的 |
|
プロファイル幅 |
寸法精度の検証 |
|
プロファイルの高さ |
必須項目を確認 |
|
フランジ寸法 |
正しく組み立てられていることを確認してください |
|
長さ |
切断精度の確認 |
|
穴の位置 |
パンチング精度の検証 |
|
真直度 |
インストールの問題を防ぐ |
|
表面状態 |
コーティングまたは工具の損傷を検出 |
|
最先端 |
過度のバリがないか確認してください |
定期的な検査は、欠陥のあるプロファイルが大量に製造される前に、成形や工具の問題を特定するのに役立ちます。
ライトキールの生産中によくある問題
ロール成形中にいくつかの問題が発生する可能性があります。
プロファイルのねじれは、不適切なロールの位置合わせや不均一な成形によって発生する可能性があります。寸法のばらつきは、不適切な工具や材料の厚さのばらつきによって発生する可能性があります。ロールが損傷したり汚れたりすると、表面に傷が付くことがあります。
エンコーダまたはパンチ同期が正しく設定されていない場合、パンチ エラーが発生することがあります。切断の問題は、刃の磨耗や不適切な切断パラメータが原因で発生する可能性があります。
|
問題 |
考えられる原因 |
|
プロファイルのねじれ |
ロールずれ |
|
不均一な寸法 |
ロール調整が正しくない |
|
表面の傷 |
損傷または汚れたロール |
|
穴-の位置エラー |
不正な同期 |
|
過度のバリ |
摩耗した切削工具 |
|
物質放浪 |
ストリップのガイドが不十分 |
|
プロファイル変形 |
間違った成形順序 |
機械のメンテナンス
生産ラインを安定して稼動させるためには定期的なメンテナンスが必要です。成形ロールは定期的に検査し、清掃する必要があります。ベアリングとトランスミッションコンポーネントは、メーカーのメンテナンススケジュールに従って潤滑する必要があります。
切断刃は磨耗がないか検査する必要があり、パンチツールは損傷と正しいクリアランスがないか検査する必要があります。
電気コンポーネント、センサー、PLC システム、および HMI も保守する必要があります。油圧機器を使用する場合は、油圧コンポーネントに漏れがないか検査する必要があります。
軽量キール製造機の選び方
ご購入の前にライトキール製造機、メーカーは必要な製品仕様と生産能力を明確に定義する必要があります。重要な要素には、プロファイル図面、鋼種、材料の厚さ、コイル幅、コイル重量、必要な生産速度、仕上がり長さ、パンチング要件、切断方法、自動化レベル、プロファイルの数、工具要件、および利用可能な工場スペースが含まれます。ロールツーリングはキールの正確な断面形状に従って設計する必要があるため、プロファイル図は特に重要です。-材料の厚さと鋼のグレードによっても、必要な成形力、ローラーの設計、機械の構成が決まります。メーカーは、機械が効率的に生産目標を達成できるように、必要な生産速度と完成品の長さを考慮する必要があります。穴やその他のパターンのパンチが必要な場合は、機械に適切な自動パンチ システムが組み込まれている必要があります。切断方法と自動化レベルも、生産量と運用要件に適合する必要があります。複数のキールプロファイルを生産する工場の場合、交換可能な工具やマルチプロファイル構成により、より大きな柔軟性が得られる場合があります。{8}}これらの要素を慎重に評価することで、メーカーは安定した生産、正確なプロファイル、効率的な動作、長期的な価値を提供する機械を選択できます。-
まとめ
A ライトキール製造機は、天井、間仕切り、壁、その他の建築用途に使用される軽量鋼フレーム プロファイルを連続的に生産するための特殊なロール成形システムです。この機械は、制御された一連の供給、ロール成形、パンチング、切断を通じて、亜鉛メッキまたはその他の適切なスチール コイルを完成したプロファイルに加工します。
一般的なマシンはおよその処理を行うことができます。0.4~1.2mm鋼帯であり、約で動作します20~60m/分ただし、正確な仕様はプロファイル、材料グレード、生産要件、および機械構成によって異なります。仕上がりの長さは通常、次のような用途に合わせてプログラムできます。2,000~4,000mm、長さをカスタマイズすることも可能です。
完成したキールの品質は、アンコイラー、ストリップガイド、ロールツーリング、パンチングシステム、切断装置、PLC 制御を含む生産システム全体に依存します。正確な寸法を維持し、ねじれや変形を防ぐには、適切なロールの設計と位置合わせが特に重要です。
適切な機械設計、正確なツーリング、自動制御、定期的なメンテナンスにより、スチールキール生産ライン最新の軽量建設製造に一貫したプロファイル、高い生産効率、労働要件の削減、信頼性の高い生産量を提供できます。


